

Kontrolado de la temperaturo dum laProduktadprocezo de POY (Parte Orientita Fadeno)estas esenca por certigi la deziratan kvaliton kaj ecojn de la fadeno. La specifaj temperaturkontrolmetodoj povas varii depende de la ekipaĵo kaj procezoj uzataj, sed jen kelkaj ĝeneralaj gvidlinioj:
Antaŭvarmigu la krudan materialonAntaŭ ol eniri la eltrudan procezon, la kruda materialo, kutime poliesteraj pecetoj, devus esti antaŭvarmigita al specifa temperaturo. Tio tipe okazas en ujo aŭ antaŭvarmiga ĉambro. Sekvu la rekomendojn de la fabrikanto por la taŭga antaŭvarmiga temperaturo.
Eltruda procezoLa eltruda procezo implikas fandadon de la antaŭvarmigitaj poliesteraj pecetoj kaj eltrudadon de ili tra ŝpiniloj por formi filamentojn. Por kontroli la temperaturon dum eltrudado, konsideru la jenon:
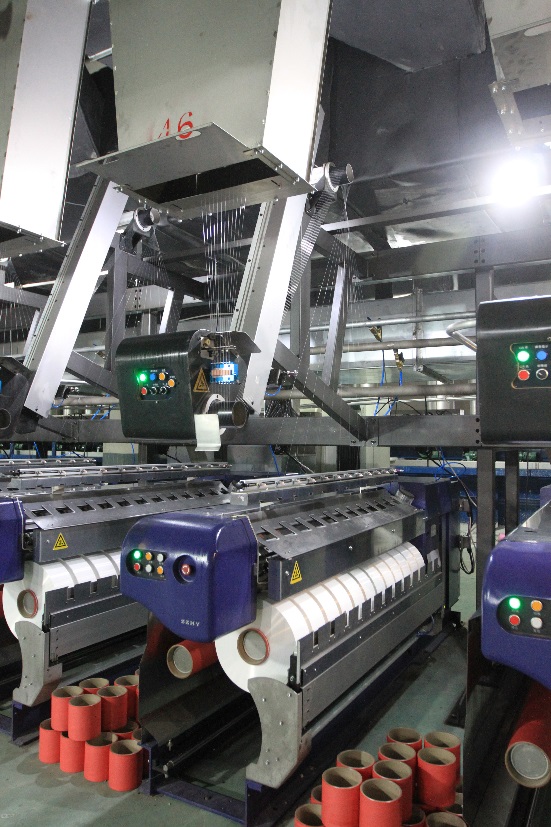
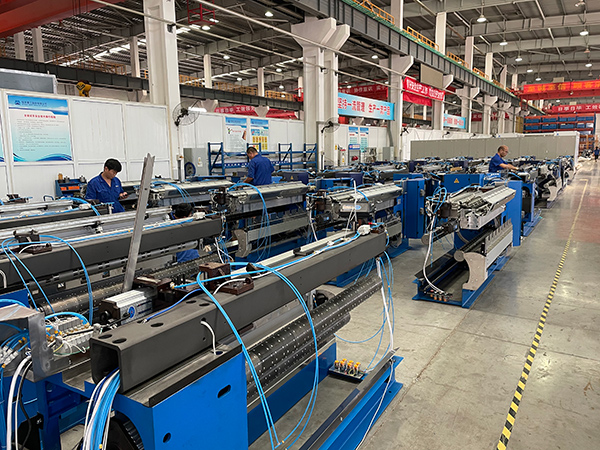
a.Barela temperaturo:La eltrudila barelo havas plurajn hejtajn zonojn, ĉiu kun sia propra temperaturregilo. Adaptu la temperaturajn agordojn de ĉi tiuj zonoj laŭ la specifaj postuloj de la prilaboritaj poliesteraj pecetoj. Tipe, la temperaturoj pliiĝas laŭgrade de la nutra zono al la mezurzono.
b. Temperaturo de ŝpinilo:La ŝpinejo, kiu enhavas la etajn truojn tra kiuj la fandita poliestero estas elstarigita, devus esti konservata je specifa temperaturo. Ĉi tiu temperaturo estas kritika por atingi la deziratan filamentan diametron kaj ecojn. Konsultu la gvidliniojn de la ekipaĵfabrikisto por la rekomendita ŝpinejotemperaturo.
Estingado:Post eltrudado, la filamentoj estas sensoifigitaj por solidigi ilin. Ĉi tiu procezo tipe implikas pasigi la filamentojn tra malvarmiga medio, kiel aero aŭ akvo. La temperaturo de la sensoifiga medio devas esti zorge kontrolata por certigi ĝustan solidiĝon kaj malhelpi iujn ajn nedeziratajn efikojn kiel filamento-algluiĝo aŭ deformadoj.
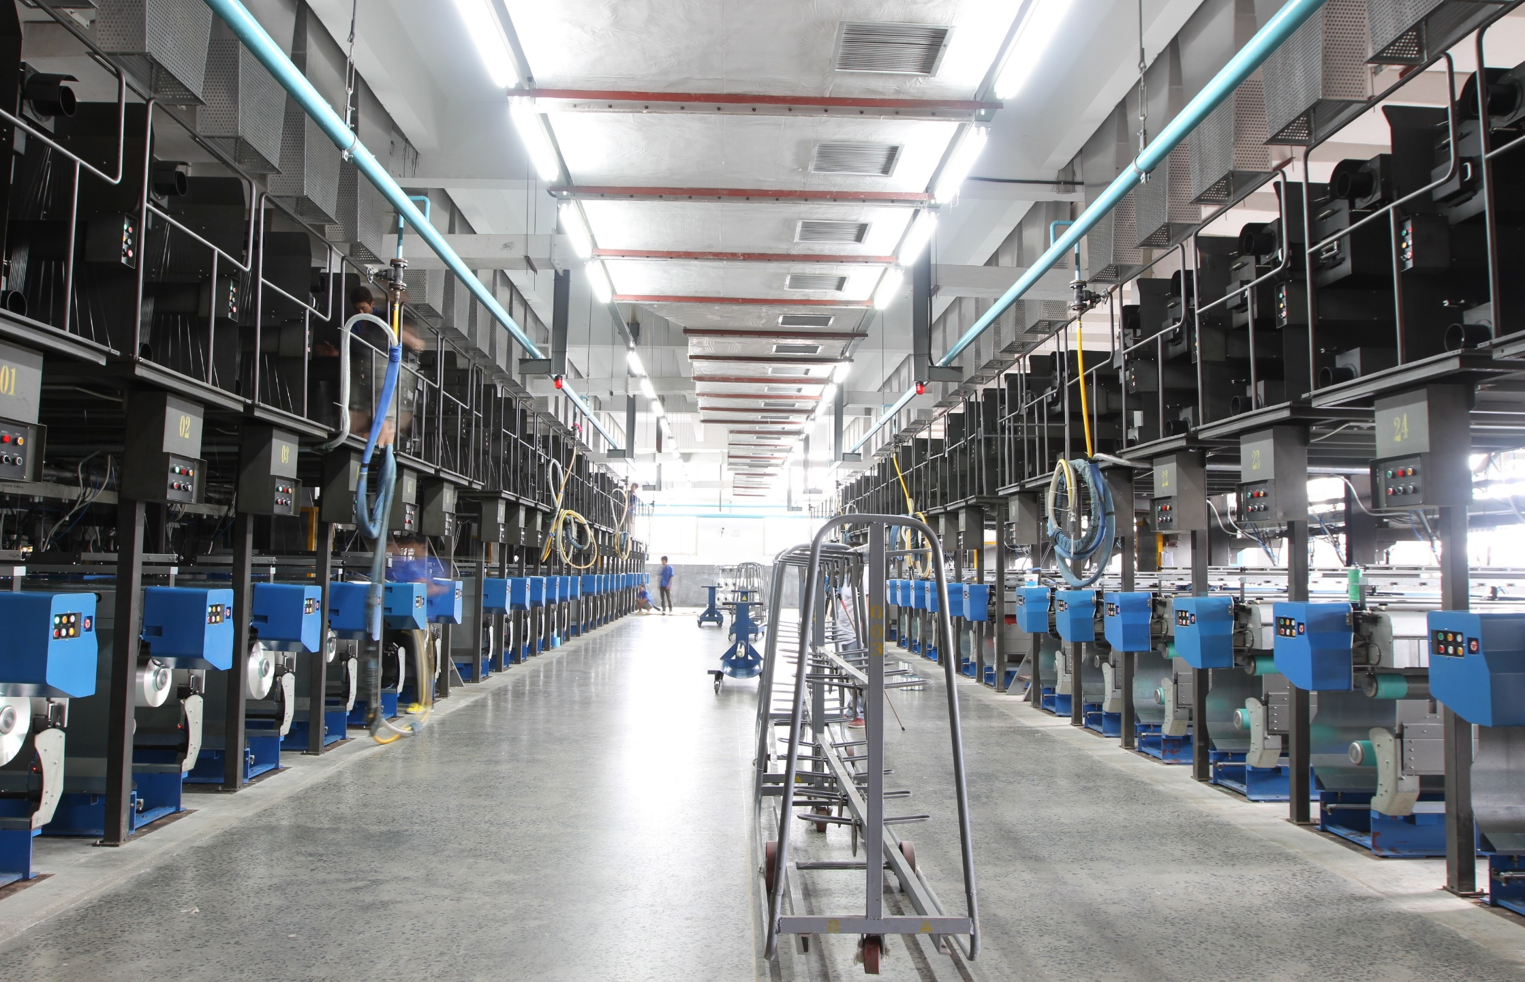
Desegnado/streĉadoTirado aŭ streĉado de la filamentoj estas grava paŝo por orienti la polimerajn ĉenojn kaj doni deziratajn ecojn al la fadeno. Dum ĉi tiu procezo, la temperaturo devas esti kontrolata por atingi la deziratan nivelon de orientiĝo. Pli altaj temperaturoj faciligas pli bonan streĉadon, sed troaj temperaturoj povas kaŭzi la degradiĝon de la filamentoj. La streĉtemperaturo dependas de la specifa polimero prilaborata kaj ĝiaj ecoj. Sekvu la rekomendojn de la fabrikanto aŭ faru provojn por determini la optimuman streĉtemperaturon.
Kalcinado:Kalcinado estas varmotraktada procezo farata sur la streĉita fadeno por malpezigi internajn streĉojn kaj plibonigi ĝian stabilecon. La temperaturo kaj daŭro de la kalcinado povas varii laŭ la specifaj postuloj de la fadeno. Sekvu la rekomenditajn kalcinadajn parametrojn provizitajn de la fabrikanto aŭ faru provojn por determini la optimumajn kondiĉojn.
VolvaĵoDum volvado, la fadeno estas plue malvarmigita por certigi, ke ĝi konservas sian formon kaj ecojn. La volvado povas impliki la pasadon de la fadeno tra malvarmiga ĉambro aŭ la uzon de malvarmaj aero- aŭ akvoŝprucoj. Kontrolu la temperaturon en ĉi tiu etapo por eviti iujn ajn varmo-rilatajn problemojn aŭ fadendeformadojn.
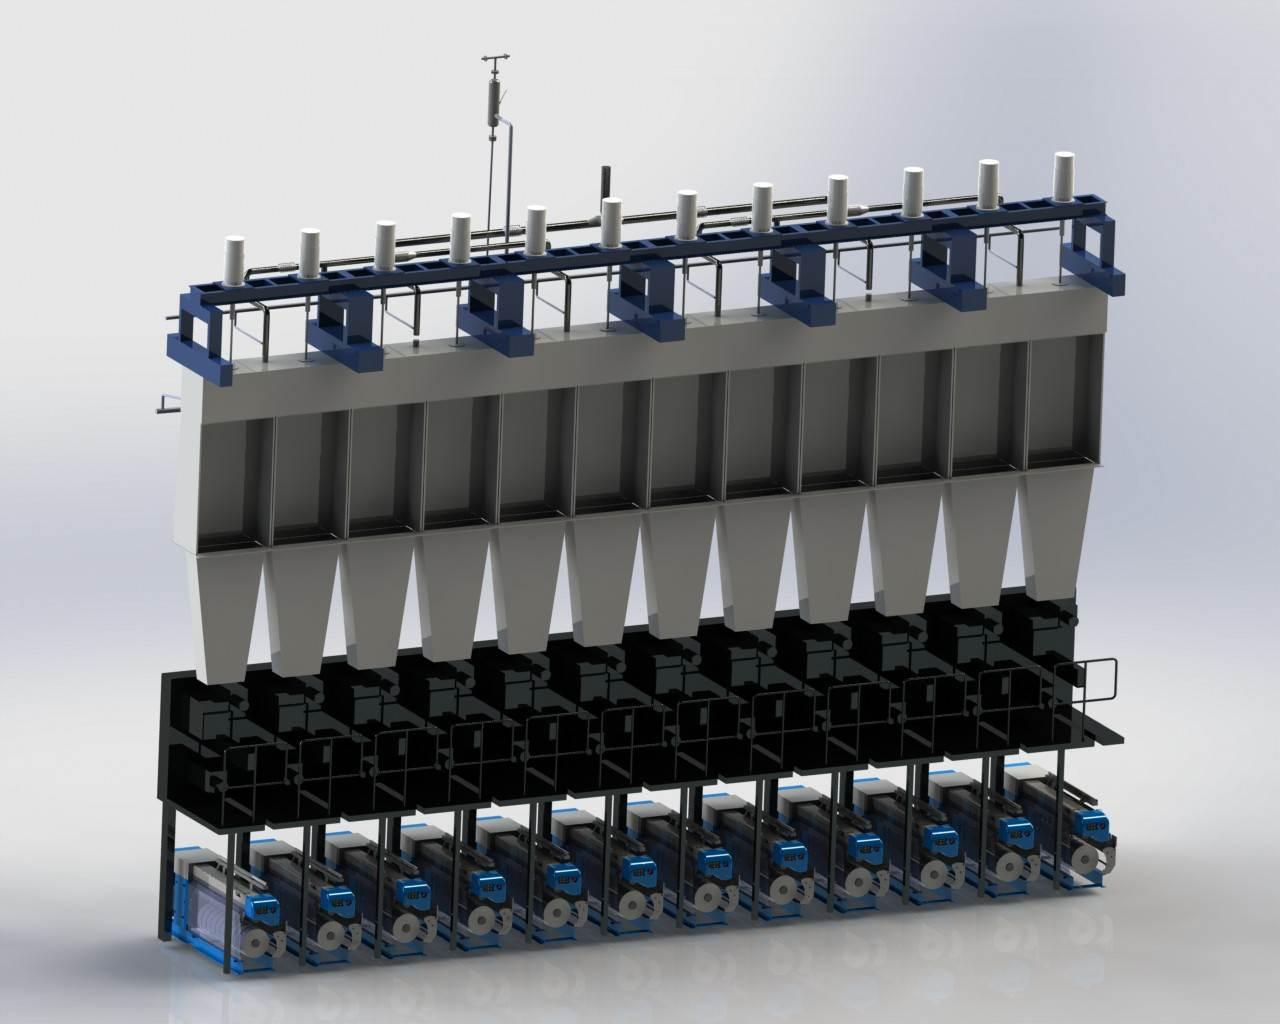
Memoru, ke la specifaj temperaturkontrolaj parametroj povas varii laŭ la ekipaĵo kaj procezoj uzataj en via POY-produktadlinio. Estas grave konsulti la gvidliniojn de la ekipaĵoproduktanto, fari provojn kaj optimumigi la temperaturajn agordojn surbaze de la dezirataj ecoj kaj kvalitpostuloj de la fadeno.
Afiŝtempo: 29-a de majo 2023